


Poste de travail de soudage robotisé
La station de soudage robotisée intégrée est une cellule clé en main entièrement automatisée conçue pour les fabricants exigeant une répétabilité élevée, des tolérances de soudage strictes et une durée d'arc-maximale.
Plutôt que de fournir des composants autonomes, nous concevons l'ensemble de l'écosystème -robot, source d'alimentation, positionneur de pièce, dispositif de précision, verrouillages de sécurité et commandes de cellule-pour fonctionner comme une unité synchronisée adaptée à vos besoins de production spécifiques.
Spécifications clés
|
Paramètre |
Gamme typique |
|
Charge utile du robot |
6 à 25 kg |
|
Portée des robots |
1 400 à 2 000 mm |
|
Répétabilité |
Env. ±0,05–0,08 mm |
|
Processus de soudage |
MIG / MAG / CO₂ |
|
Courant de soudage |
350–500 A |
|
Capacité du positionneur |
250 à 1 500 kg |
|
Rotation du positionneur |
360 degrés continu ou programmable |
|
Inclinaison du positionneur |
Jusqu'à ±90 degrés, selon le modèle |
|
Fixation |
Dédié / Modulaire / Personnalisé |
|
Disposition des cellules |
Station unique/Station double |
|
Suivi des coutures |
Facultatif |
|
Nettoyage de la torche |
Facultatif |
|
Axe de robot linéaire |
Facultatif |
Avantages clés
Qualité reproductible :Élimine les variations de vitesse de déplacement, d'angle de torche et d'apport de chaleur.
Accessibilité à 360 degrés :La combinaison robot et positionneur 6-axes réalise facilement des soudures multifaces sur des assemblages complexes.
Dépendance réduite au travail :Les opérateurs passent du soudage physiquement exigeant à la supervision, au chargement et à l’inspection qualité.
Flexibilité multi-programme :Stockez des centaines de programmes. Un poste de travail peut traiter plusieurs modèles de produits en changeant simplement d'appareils modulaires et en sélectionnant un nouveau programme.
Arc maximisé-À l'heure :Dans les configurations à deux-stations, le robot soude la station A pendant que l'opérateur décharge/charge la station B, éliminant ainsi pratiquement les temps d'attente.
Applications typiques
Équipement structurel et lourd :Bases de machines, châssis en acier, flèches, supports d'équipements.
Automobile et transports :Supports de châssis, supports de suspension, composants d'échappement.
Machines agricoles :Cadres, attaches, structures tubulaires, liaisons.
Fabrication métallique industrielle et générale :Assemblages de canalisations, brides, racks métalliques, enceintes, meubles tubulaires.
Intégration complète du sous-système
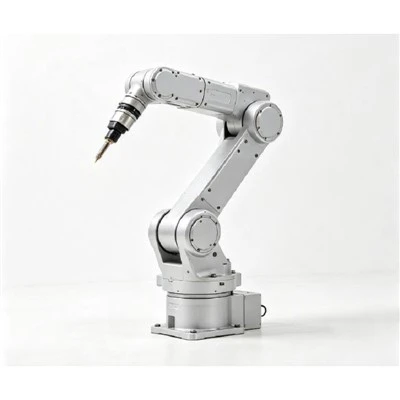
Robot de soudage articulé 6 axes :Contrôle l'orientation de la torche le long de chemins 3D complexes, offrant un accès multi-angle à des configurations de joints complexes.
Source d'alimentation et torche de soudage :Régule les paramètres de l'arc, la tension, le courant et la vitesse d'alimentation du fil ; disponible avec des configurations de torches refroidies par air-ou-refroidies par eau.
Positionneur de servo :Fait pivoter ou incline l’assemblage de manière dynamique pour garantir que les soudures sont exécutées dans des positions plates ou horizontales pour une apparence et une pénétration optimales du cordon.
Appareil de soudage de précision :Localise et serre les composants avec précision, empêchant la déformation thermique et garantissant un alignement reproductible par rapport au point central de l'outil du robot.
Contrôleur central du robot :Synchronise le mouvement multi-axes entre le robot et le positionneur tout en exécutant des séquences de soudage automatisées.
Protection de sécurité intégrée :Protège les opérateurs via une clôture périmétrique verrouillée, des arrêts d'urgence, des rideaux de sécurité et des hottes d'extraction de fumée intégrées en option.
Flux de travail opérationnel
Chargement de la pièce :L'opérateur place les composants en métal brut dans le luminaire, en les alignant contre des points de positionnement durs et des broches de référence.
Serrage de la pièce :Des pinces à bascule, des vérins pneumatiques ou des pinces hydrauliques maintiennent l'assemblage en place pour maintenir l'emplacement de la pièce et contrôler la dilatation thermique pendant le soudage.
Vérification conjointe (détection facultative) :Si cela est spécifié, des capteurs tactiles ou optiques laser vérifient l'emplacement du point de départ-, compensant ainsi les variations dimensionnelles mineures des matières premières entrantes.
Exécution coordonnée du soudage :Le robot initie l'arc et suit la trajectoire programmée tandis que le positionneur incline ou fait pivoter la pièce de manière dynamique pour maintenir un angle de torche optimal.
Achèvement du cycle et entretien de la station :Une fois la soudure terminée, le robot revient en position d'origine. Le système peut automatiquement effectuer un alésage au chalumeau, une pulvérisation anti-anti-éclaboussures et une coupe des fils avant le déchargement.
Mises à niveau d'automatisation facultatives
Améliorez la productivité des postes de travail et l'autonomie des processus grâce à des modules complémentaires- :
Suivi des coutures au laser :Suivi des joints optiques en-temps réel pour compenser les-écarts d'ajustement et les variations des pièces.
Détection tactile :Utilise le fil de soudage ou la coupelle à gaz pour localiser la position de la pièce avant l'allumage de l'arc.
Nettoyeur de torche automatique et coupe-fil :Prolonge la durée de vie de la buse et assure un démarrage fiable de l'arc.
Hotte aspirante intégrée :Se connecte aux systèmes centraux de dépoussiérage pour un air plus propre dans l'atelier.
Plaques d'outillage à changement rapide- :Permet des échanges rapides de luminaires pour des séries de production à haut-mixage et à faible-volume.
Exécution de l'ingénierie : du dessin à la cellule clé en main
Évaluation de la pièce :Évaluation technique des modèles CAO 2D/3D, de l'épaisseur du matériau, de l'accès aux joints et des objectifs de temps de cycle.
Configuration cellulaire et cinématique :Sélection du modèle de robot optimal, de la charge utile du positionneur, de la source d'alimentation et de l'empreinte cellulaire.
Outillage de montage personnalisé :Ingénierie dédiée aux dispositifs de localisation et de serrage pour un positionnement fiable des pièces.
Programmation et simulation hors ligne :Simulation de l'accessibilité, vérification des collisions et optimisations du temps de cycle.
Tests d'acceptation en usine :Effectuer des essais à sec, une validation mécanique et des échantillons de soudures de production avant expédition.
Sur-Installation et formation sur site :Mise en service finale, intégration de la sécurité et formation à la programmation des opérateurs.
FAQ
étiquette à chaud: poste de travail de soudage robotisé, fabricants de postes de travail de soudage robotisés en Chine, usine, Robot de palettisation compact
Une paire de
Robot de soudage MIG/MAGUn article
Système de soudage robotiséVous pourriez aussi aimer



Envoyez demande