


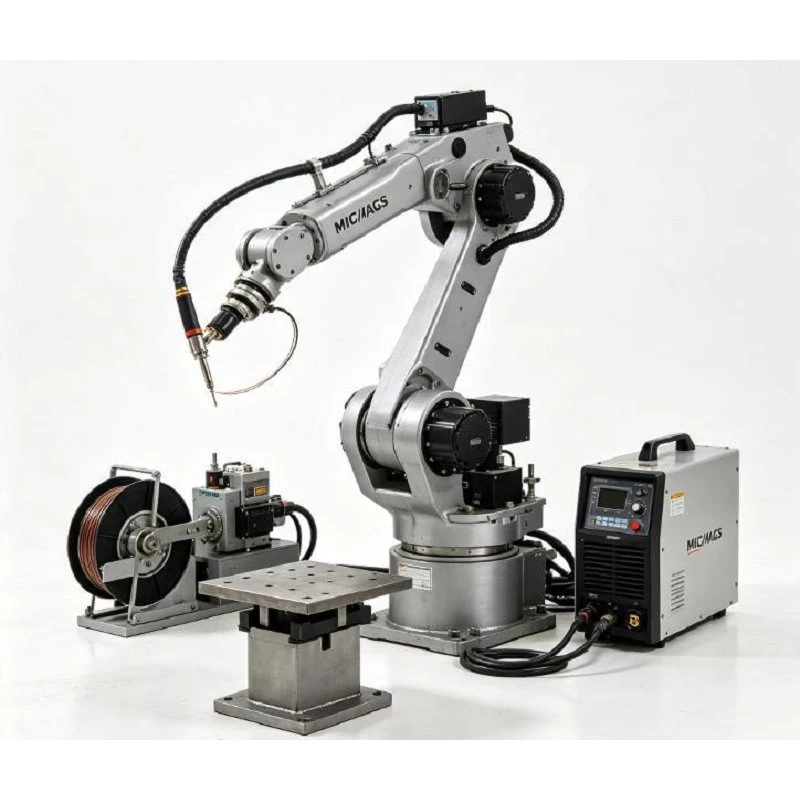
Robot de soudage MIG/MAG
Le système de soudage robotisé MIG/MAG à 6 -axes est une solution d'automatisation industrielle conçue pour une haute-répétabilité, plusieurs-passes et un soudage continu. En intégrant un bras de robot industriel, une source d'alimentation MIG/MAG avancée, un dévidoir, un équipement de positionnement et des boîtiers de sécurité, cette cellule clé en main transforme le soudage manuel à forte intensité de main d'œuvre-en un processus de fabrication standardisé et à haute efficacité.
Spécifications techniques
|
Article |
Spécification typique |
|
Processus de soudage |
MIG/MAG/GMAW |
|
Structure du robot |
Robot articulé 6 axes |
|
Charge utile du robot |
6 à 25 kg |
|
Portée des robots |
1 400 à 2 600 mm |
|
Répétabilité |
±0,02 à 0,08 mm |
|
Courant de soudage |
250–500 A |
|
Tension de soudage |
16–40 V |
|
Diamètre du fil |
0,8 à 1,6 mm |
|
Vitesse d'alimentation du fil |
2 à 20 m/min |
|
Torche de soudage |
Refroidi par air-/Refroidi par eau- |
|
Gaz de protection |
CO₂/Ar-CO₂/Application-spécifique |
|
Type de positionneur |
Rotatif/inclinable/poupée-contre-pointe/multi-axes |
|
Capacité du positionneur |
250 à 4 000 kg |
|
Axes de positionneur |
1 à 5 axes |
|
Système d'entraînement |
Servomoteur |
|
Détection tactile |
Facultatif |
|
Suivi des coutures d'arc |
Facultatif |
|
Nettoyage de la torche |
Facultatif |
|
Étalonnage TCP |
Facultatif |
|
Axe externe |
Facultatif |
|
Station double |
Facultatif |
|
Protection de sécurité |
Clôture / Verrouillage / Barrière immatérielle / Scanner |
|
Extraction des fumées |
Facultatif |
|
Alimentation |
Généralement triphasé 380/400 V, 50/60 Hz |
Avantages opérationnels pratiques
Qualité de soudure et esthétique constantes
Le robot reproduit exactement les vitesses de déplacement programmées, les angles de torche et les longueurs d'arc cycle après cycle. Cela élimine les variations courantes lors du soudage manuel et produit un aspect et une pénétration uniformes des cordons.
Accès à la torche multidirectionnelle-
Un robot articulé à 6-axes combiné à un positionneur synchronisé à 1 ou 2 axes fait pivoter et incline la pièce à usiner, garantissant que toutes les soudures sont exécutées dans la position optimale vers le bas (1F/1G).
Optimisation du travail et sécurité des opérateurs
Transfère les tâches de soudage fastidieuses, chaudes et dangereuses vers un système automatisé. Les opérateurs se concentrent principalement sur le chargement, le déchargement, l'inspection qualité et les tâches secondaires-améliorant l'ergonomie et la sécurité de l'atelier.
Production évolutive et changements faciles
Les paramètres du système, les programmes de soudage et les montages personnalisés peuvent être enregistrés et rappelés pour différentes séries de produits, ce qui permet de passer de familles de pièces uniques-à des gammes de produits plus larges.
Applications industrielles
Matériel agricole et de terrassement :Châssis de tracteur, bras de flèche, mécanismes d'attelage, supports.
Construction et machinerie lourde :Sous-ensembles-de pelle, bases de machines, plaques de montage.
Automobile et transports :Carters d'essieu, châssis de remorque, traverses-, cadres de sièges, systèmes d'échappement.
Fabrication générale de métaux :Assemblages de charpente métallique, récipients sous pression, enceintes, mobilier industriel, brides de tuyauterie.
Répartition des composants de la cellule robotique
Bras de robot industriel :Manipulateur articulé à 6 axes offrant une vitesse et une répétabilité élevées.
Source d'alimentation de soudage et dévidoir :Source d'alimentation à impulsions synergiques numériques (350-500 A) avec distribution de fil fluide.
Assemblage de la torche :Refroidi par air-(standard) ou par eau-refroidi (usage intensif-/courant élevé).
Système de positionnement :Positionneurs servocommandés de 1-à 5 axes entièrement synchronisés avec le mouvement du robot.
Fixation de la pièce :Fixations mécaniques ou pneumatiques personnalisées garantissant un emplacement reproductible des pièces.
Infrastructures de sécurité :Clôture de périmètre, barrières immatérielles de sécurité, portes de service verrouillées, protection contre les arcs électriques et balises d'état.
Équipement auxiliaire :Station de nettoyage automatique de la torche (alésoir/spray anti-projection), coupe-fil et hottes d'extraction des fumées.
Matériaux, gaz de protection et compatibilité des joints
Le système répond à un large éventail de besoins en matière de fabrication industrielle de métaux :
Acier au carbone (acier doux) :Idéal pour les châssis de machines, les outils agricoles, les châssis de remorque et les supports structurels. Utilise généralement un mélange gazeux Ar/CO₂ ou du CO₂ pur.
Acier inoxydable:Idéal pour les cadres, les enceintes et les assemblages structurels d'équipements alimentaires/chimiques. Nécessite un contrôle précis de la chaleur, un fil inoxydable et un mélange de gaz de protection approprié pour éviter la distorsion et la corrosion.
Alliages d'aluminium :Idéal pour les châssis légers et les structures de transport. Utilise des sources d'alimentation MIG pulsées spécialisées, des torches push-pull, des dévidoirs à fil lisse, des doublures en téflon et du gaz argon pur.
Matrice de sélection du positionneur
Positionneur rotatif (1 axe) :Idéal pour les tuyaux, les brides, les assemblages circulaires et les cadres symétriques.
Positionneur inclinable / 2 axes :Idéal pour les structures en caisson, les bases de machines et les soudures multifaces-nécessitant une réorientation 3D.
Poupée-Positionneur de contre-pointe :Conçu pour les châssis structurels longs et lourds, les remorques et les réservoirs cylindriques.
Positionneurs de servo-multi-axes :Rotation continue synchronisée coordonnée avec le mouvement du robot pour des coutures profilées 3D complexes.
Modules d'automatisation en option
Détection tactile :La buse de gaz ou le fil entre physiquement en contact avec les principales caractéristiques de la pièce à usiner pour décaler les coordonnées de la trajectoire du robot afin de permettre la variation de la pièce avant le-allumage de l'arc.
Suivi des coutures d'arc (à travers-Suivi des coutures d'arc) :Ajustement du chemin-en temps réel pendant le soudage en surveillant les changements de courant/tension de l'arc à travers le joint.
Station de nettoyage automatique de la torche :Nettoie mécaniquement les éclaboussures de l'intérieur de la buse, pulvérise du liquide anti-éclaboussures- et coupe automatiquement l'extrémité du fil.
Système d'étalonnage TCP :-recalibre automatiquement le point central de l'outil après une collision ou une maintenance de la pointe pour préserver la précision du chemin.
Pistes de mouvement externes :Monte le robot sur un rail linéaire pour étendre la plage de travail le long de longues fabrications.
Éléments d'entretien de routine
Tous les jours:Inspectez la propreté de la buse à gaz, vérifiez le niveau de liquide anti-éclaboussures-, vérifiez les rouleaux d'alimentation en fil et l'usure de la pointe.
Hebdomadaire:Nettoyer les gaines de câbles, inspecter la flexibilité du paquet de câbles, vérifier les circuits d'arrêt d'urgence.
Programmé:Remplacement de la graisse des engrenages du robot, inspection du jeu du positionneur, contrôles du verrouillage de sécurité.
FAQ
étiquette à chaud: Robot de soudage mig/mag, fabricants de robots de soudage mig/mag en Chine, usine, Robot de palettisation compact
Une paire de
Robot de soudage par pointsUn article
Poste de travail de soudage robotiséVous pourriez aussi aimer


Envoyez demande