


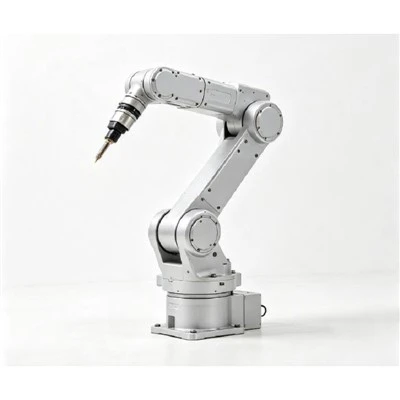
Robot de soudage par points
Le robot de soudage industriel est un système robotique articulé à 6-axes conçu pour les applications automatisées de soudage MIG, MAG, TIG et à l'arc de haute-précision. Doté d'une conception cinématique polyvalente à 6 axes, le bras du robot offre un contrôle complet du tangage, du roulis et du lacet de la torche de soudage. Cela garantit une orientation optimale de la torche sur des géométries complexes, y compris les joints d'angle, les joints inclinés, les soudures spatiales internes et les soudures multidirectionnelles.
Spécifications techniques
|
Paramètre |
Spécification typique/configurable |
|
Type de robot |
Robot industriel articulé 6 axes |
|
Charge utile du robot |
100-200kg |
|
Portée maximale |
1 600 à 2 700 mm |
|
Répétabilité des positions |
Env. ±0,05–±0,10 mm |
|
Processus de soudage |
Soudage par points par résistance (RSW) |
|
Pistolet de soudage |
Servo ou pneumatique |
|
Type de pistolet |
Type X-ou type C- |
|
Poids du pistolet de soudage |
Environ. 50–150 kg |
|
Courant de soudage |
Environ. 8–25 kA |
|
Capacité du transformateur |
Environ. 50-160 kVA |
|
Électrode |
Alliage de cuivre |
|
Refroidissement des électrodes |
Refroidissement par eau si nécessaire |
|
Matériaux applicables |
Acier au carbone, acier galvanisé, acier inoxydable, aluminium et combinaisons appropriées |
|
Épaisseur typique de la feuille |
Environ . 0.6–3,0 mm par feuille |
|
Contrôleur de robot |
Adapté au robot sélectionné |
|
Contrôleur de soudage |
Contrôleur de soudage par résistance |
Principaux avantages techniques du soudage par points robotisé
Formation et placement cohérents des pépites :Élimine les erreurs de positionnement humain, en maintenant la précision des coordonnées sur des milliers de cycles.
Fatigue réduite de l’opérateur et sécurité améliorée :Éloigne les travailleurs de la manipulation lourde des armes à feu, de l'exposition aux étincelles et des environnements à courant électrique élevé.
Contrôle qualité reproductible :Le courant, la force de soudage et les temps de compression contrôlés par microprocesseur-éliminent les variations causées par les pistolets de soudage manuels.
Accessibilité des surfaces multi-angles{{0} :La flexibilité sur 6 axes permet de souder des contours 3D complexes et des angles spatiaux serrés dans une seule configuration.
Haute efficacité pour la fabrication en série :Fournit des temps de cycle rapides et prévisibles avec un temps d'arrêt pour maintenance minimal une fois programmé et validé.
Matériaux compatibles
Acier au carbone/Acier laminé à froid :Excellente soudabilité ; les paramètres standards s’appliquent.
Acier galvanisé/revêtu :Largement utilisé dans les carrosseries automobiles. Nécessite un contrôle précis du courant et un dressage fréquent des électrodes pour éviter l’accumulation de zinc.
Acier inoxydable:Nécessite un courant de soudage plus faible en raison d’une résistance électrique plus élevée ; un refroidissement rapide réduit la distorsion thermique.
Alliages d'aluminium :Nécessite un courant secondaire élevé (MFDC recommandé), un retour de force précis et des géométries d'électrodes spécialisées.
Composants de cellules de soudage par points
Robot industriel 6 axes :Gère le positionnement 3D précis et la trajectoire du pistolet de soudage.
Pistolet et transformateur de soudage par résistance :Serre la pile de tôles avec une force d'électrode contrôlée et délivre un courant de soudage d'ampérage élevé à travers le joint.
Contrôleur de soudage (minuterie) :Régule l'amplitude du courant, le temps de soudage, le nombre d'impulsions et les paramètres de compression/maintien.
Contrôleur de robot et IHM :Exécute des séquences de mouvement, contrôle les E/S de sécurité et coordonne la communication sur le bus de terrain-en temps réel.
Appareil de soudage personnalisé :La précision-localise et serre les pièces à l'aide de broches de référence et d'actionneurs pneumatiques pour maintenir un alignement reproductible des joints.
Périmètre de sécurité intégré :Entoure la zone de travail avec une clôture de sécurité, des portes d'accès verrouillées, des boucles d'arrêt d'urgence et des barrières immatérielles optiques en option.
Comment fonctionne le processus de soudage par points robotisé
Chargement de la pièce :L'opérateur ou l'automatisation en amont charge les composants bruts en tôle dans le montage.
Serrage de précision :Les actionneurs pneumatiques entraînent des broches de positionnement et des pinces pour sécuriser la géométrie de la pièce.
Vérification du capteur :Les capteurs de pièce-présente et de pince-fermée envoient des signaux de confirmation pour démarrer la séquence.
Trajectoire d’approche :Le robot 6 axes déplace rapidement le pistolet vers les premières coordonnées de soudage programmées.
Serrage des électrodes :Les électrodes se referment autour de la pile métallique, appliquant une force de compression mécanique-préréglée.
Décharge actuelle :Le contrôleur de soudage déclenche le profil de courant programmé, forgeant ainsi la pépite de soudure.
Maintenir et rétracter :Les électrodes restent fermées brièvement sous pression pour solidifier la pépite, puis s'ouvrent.
Exécution et déchargement multi- :Le robot se déplace à travers tous les points restants. Une fois terminé, les pinces s'ouvrent pour le retrait des pièces.
Options de configuration des cellules
Nous proposons des configurations de cellules personnalisées adaptées à l'empreinte de votre usine et à vos objectifs de production :
Un seul-robot, une seule-station :Disposition rentable-idéale pour la production de volumes moyens-ou les grandes soudures individuelles.
Cellule d'indexation à deux-stations :Utilise une table rotative à 180 degrés pour permettre un chargement et un soudage actif simultanés, maximisant ainsi l'utilisation du robot.
Robot avec servopositionneur :Synchronise le mouvement du robot sur 6 axes avec des positionneurs à 1 ou 2 axes pour souder des pièces 3D complexes dans une orientation optimale.
Système de rail linéaire :Monte le robot sur un axe de déplacement au sol (7ème axe) pour couvrir de longues pièces ou desservir plusieurs postes de chargement.
Cellule Multi-Robot Multi-Pistolet :Déploie deux robots ou plus dans une seule enceinte de sécurité pour effectuer du soudage par points à haute densité-sur des assemblages complexes.
Entretien
Atteindre une qualité à long terme-exige la maintenance de l'ensemble du système de soudage, et pas seulement du bras du robot :
Entretien des électrodes :Les pointes de cuivre se dégradent et se développent avec le temps. L'intégration d'un dresseur de pointes automatique maintient la géométrie de la pointe de l'électrode et la densité de courant.
Calibrage du luminaire :Une inspection régulière des broches de positionnement et des surfaces de serrage empêche la dérive dimensionnelle et le placement de points décalés-.
Inspection de l’eau de refroidissement et du pneumatique :Un débit/température d'eau stable et un air comprimé propre et régulé sont essentiels à la durée de vie du transformateur et à une force de pistolet constante.
Maintenance préventive de routine :La lubrification périodique des joints du robot, l'inspection des câbles secondaires à haute flexibilité et la vérification des verrouillages de sécurité garantissent une disponibilité maximale.
FAQ
étiquette à chaud: robot de soudage par points, fabricants de robots de soudage par points en Chine, usine, Robot de palettisation compact
Une paire de
GratuitUn article
Robot de soudage MIG/MAGVous pourriez aussi aimer




Envoyez demande